Przesłanie surowego, wyeksportowanego w pośpiechu pliku z oprogramowania projektowego do punktu świadczącego usługi druku 3D to jedna z najczęstszych przyczyn drastycznego zawyżenia ostatecznego kosztorysu. Wycena druku 3D opiera się bowiem na zautomatyzowanych algorytmach oprogramowania przygotowującego (tzw. slicerów), które bezwzględnie interpretują dostarczoną geometrię. Błąd w postaci niezamkniętej siatki trójkątów, błędnej skali czy braku uwzględnienia specyfiki wybranej technologii wytwarzania przyrostowego sprawia, że system kalkulacyjny zakłada scenariusz najbardziej pesymistyczny, zużywając wirtualnie wielokrotnie więcej materiału, niż jest to w rzeczywistości konieczne. Zanim zapytanie ofertowe trafi do weryfikacji – na przykład w jednym z punktów realizujących usługi druku i ksero na warszawskiej Woli, gdzie często obsługuje się zlecenia prototypowe dla lokalnych firm oraz projekty studenckie – model musi zostać odpowiednio zoptymalizowany. Nieodpowiednie przygotowanie pliku zmusza operatora maszyny do ręcznej naprawy geometrii, co wprost przekłada się na doliczenie dodatkowych, często wysokich, stawek roboczogodziny inżynierskiej do końcowej faktury.
Co bezpośrednio decyduje o cenie druku 3D w punkcie usługowym
Mechanizm powstawania kosztów w technologiach przyrostowych znacząco różni się od tradycyjnej obróbki ubytkowej, takiej jak frezowanie CNC. Wycena druku 3D nie bazuje wyłącznie na masie surowca, ale jest wynikiem złożonej kalkulacji, w której główną rolę odgrywa fizyczne zachowanie maszyny podczas procesu budowania obiektu. Zwykle pierwszą zmienną, na którą zwraca uwagę oprogramowanie tnące, jest całkowita objętość materiału. Należy jednak mieć świadomość, że obejmuje ona nie tylko sam docelowy model, ale również wszystkie struktury podporowe (supporty). Detal o skomplikowanych nawisach, zaprojektowany bez uwzględnienia ograniczeń grawitacyjnych, wymusi wygenerowanie gęstego lasu podpór. W skrajnych przypadkach materiał zużyty na struktury tracone przewyższa objętość samej części użytkowej, co bezpośrednio podwaja koszty materiałowe zlecenia.
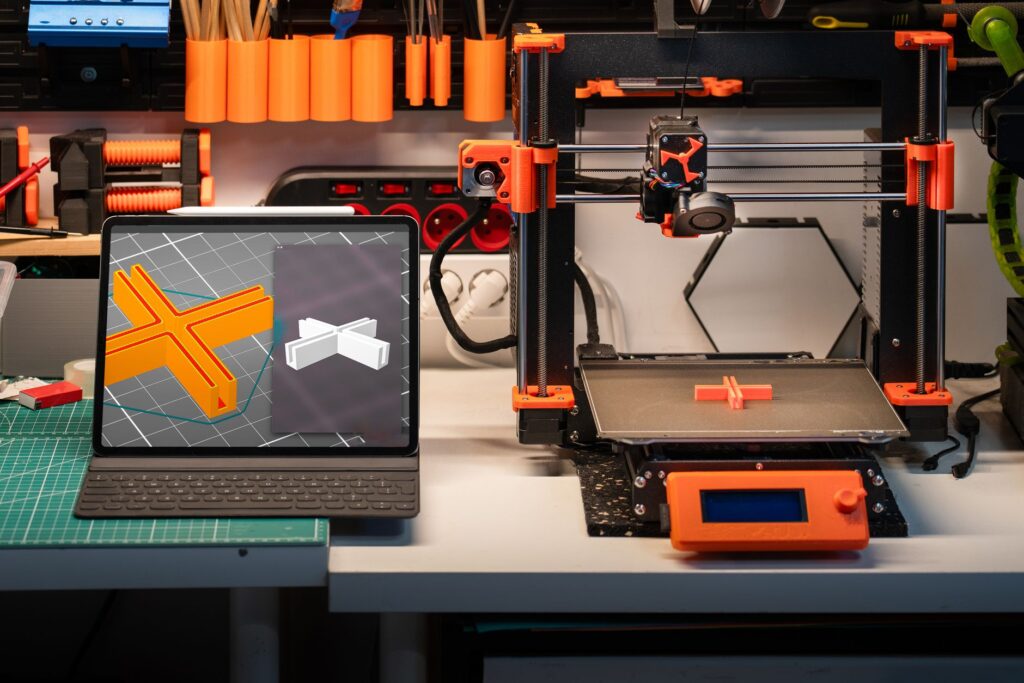
Kolejnym, i co do zasady najważniejszym, składnikiem kosztowym jest czas pracy maszyny. Amortyzacja sprzętu, zużycie energii elektrycznej, a także blokowanie pola roboczego drukarki, które mogłoby być w tym czasie wykorzystane na inne zlecenia, są skrupulatnie wliczane w stawkę. To wyjaśnia sytuację, w której dwa obiekty o identycznej masie końcowej i z tego samego polimeru są wyceniane zupełnie inaczej. Płaska płyta wydrukowana w pozycji poziomej powstanie w kilka godzin, podczas gdy wysoki, pusty w środku cylinder o tej samej objętości materiału, drukowany pionowo, zajmie maszynie znacznie więcej czasu ze względu na konieczność wielokrotnego przemieszczania głowicy lub platformy w osi Z i nakładania tysięcy cienkich warstw.
Trzecim aspektem, często pomijanym przez osoby początkujące w zlecaniu usług, jest nakład pracy operatora. Automatyczne kalkulatory wycen świetnie radzą sobie z poprawnymi plikami, jednak każda anomalia w geometrii wymaga interwencji człowieka. Jeśli plik zawiera błędy uniemożliwiające jego poprawne przetworzenie, technik w punkcie druku musi zaimportować model do specjalistycznego oprogramowania naprawczego. Analiza problemu, ręczne zszywanie powierzchni, redukcja wielokątów czy usuwanie wewnętrznych, nakładających się na siebie powłok to czas, za który punkt usługowy musi pobrać opłatę. Przesłanie zoptymalizowanego, bezbłędnego modelu całkowicie eliminuje ten narzut finansowy.
Szczelność siatki i geometria „manifold” jako warunek poprawnej wyceny
Fundamentem przygotowania pliku do druku 3D jest zrozumienie, w jaki sposób oprogramowanie maszyny postrzega trójwymiarową przestrzeń. Slicer nie analizuje modelu jako jednolitej bryły znanej ze środowiska CAD, lecz czyta go jako zbiór połączonych ze sobą wierzchołków, krawędzi i trójkątnych ścian. Aby obiekt mógł zostać fizycznie wytworzony, jego zewnętrzna powłoka musi stanowić absolutnie zamkniętą powierzchnię, bez najmniejszych przerw. W żarg
onie inżynierskim określa się to mianem geometrii „manifold”. Oznacza to bryłę, która mogłaby teoretycznie utrzymać w sobie wodę, gdyby była rzeczywistym obiektem. Każda krawędź musi łączyć dokładnie dwie ściany – ani mniej, ani więcej.
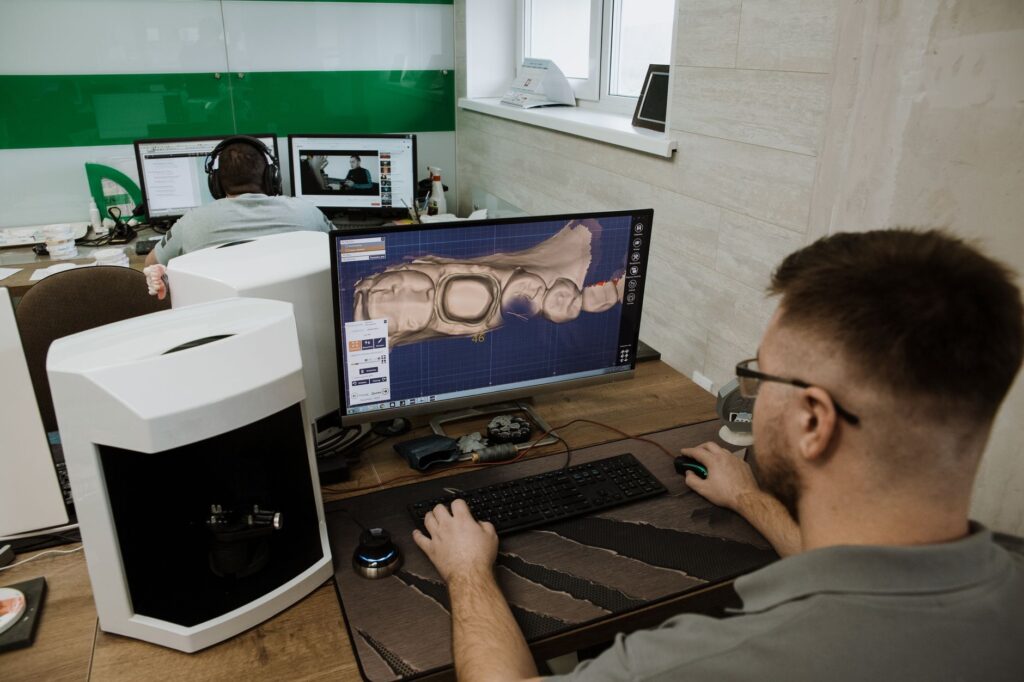
Brak zachowania tej zasady to najprostsza droga do otrzymania zawyżonej wyceny. Kiedy slicer napotyka dziurę w siatce, odwrócone wektory normalne (ściany skierowane „na lewo” do wnętrza bryły) lub przenikające się wewnętrzne powierzchnie, próbuje ratować sytuację za pomocą automatycznych algorytmów łatających. Niestety, oprogramowanie nierzadko błędnie interpretuje intencje projektanta. Przykładowo, celowo zaprojektowane wgłębienie montażowe może zostać uznane za błąd powierzchni i całkowicie „zaślepione” litym materiałem. Efekt? System wyliczy zużycie plastiku dla pełnej, ciężkiej kostki zamiast delikatnego detalu z wybraniem. Przed wysłaniem pliku zawsze warto przepuścić go przez darmowe programy do naprawy siatek (jak Meshmixer czy 3D Builder), które w kilka sekund podświetlą na czerwono problematyczne obszary i pozwolą je scalić.
Wybór właściwego formatu pliku do zapytania ofertowego
Nawet idealnie zoptymalizowany model straci na jakości, jeśli zostanie zapisany w nieodpowiednim formacie. Branża druku 3D od lat opiera się na rozszerzeniu STL, które wciąż pozostaje uniwersal
nym standardem, akceptowanym przez absolutnie każdy punkt usługowy i oprogramowanie tnące. Należy jednak zdawać sobie sprawę z jego archaicznej natury. Plik STL zapisuje wyłącznie samą siatkę geometryczną, gubiąc po drodze wszystkie inne dane z programu CAD – w tym co najważniejsze, informacje o jednostkach miary. To dlatego nierzadko zdarza się, że detal zaprojektowany w milimetrach otwiera się w systemie wyceniającym jako mikroskopijny obiekt ułamkowy lub gigant, w zależności od tego, jak oprogramowanie zinterpretuje zapisane wartości liczbowe.
Coraz częściej rekomendowaną, nowoczesną alternatywą jest format 3MF. W przeciwieństwie do STL, plik 3MF przechowuje informacje o skali, jednostkach, a nawet strukturze wielomateriałowej, co całkowicie eliminuje ryzyko błędnego wczytania gabarytów przez operatora drukarki. Z kolei w przypadku części wysoce inżynieryjnych, zlecanych do profesjonalnych biur druku pracujących na przemysłowych maszynach, warto zapytać o możliwość przesłania modelu w formacie STEP lub IGES. Są to formaty bryłowe, które zachowują idealne krzywizny i pozwalają inżynierom w punkcie usługowym na samodzielne zdefiniowanie gęstości siatki pod kątem wybranej technologii wytwarzania, co gwarantuje najwyższą precyzję ostatecznej wyceny.
Optymalizacja parametrów technicznych bryły pod kątem redukcji kosztów
Mając pewność, że geometria jest poprawna, a format właściwy, można przejść do celowej modyfikacji kształtu, aby uczynić go tańszym w produkcji. Najprostszą i najbardziej efektywną metodą jest drążenie masywnych brył. Jeśli projektujesz gruby, blokowy element, który ma służyć jedynie jako obudowa lub makieta wizualna, nie ma sensu drukować go w postaci pełnej bryły. Usunięcie materiału z wnętrza modelu już na etapie projektowania CAD pozwala znacząco odciążyć plik. Warto przy tym pamiętać o uwzględnieniu otworów odpływowych, jeśli detal będzie drukowany w technologiach żywicznych (SLA/DLP) lub proszkowych (SLS). Zamknięta wewnątrz wydrążonego modelu nieutwardzona żywica lub proszek nie tylko podniesie wagę paczki, ale zostanie doliczona do kosztów użytego materiału.
Kolejnym aspektem technicznym jest zastąpienie trudnych dla drukarek zaokrągleń (fillet) prostymi fazowaniami (chamfer). W technologii FDM, najpopularniejszej w szybkim prototypowaniu, łagodne zaokrąglenie przy dolnej krawędzi detalu, która przylega do stołu roboczego, wymusza budowanie drobnych podpór, pogarsza jakość powierzchni i wydłuża czas druku. Zastąpienie go kątem 45 stopni pozwala na wydrukowanie krawędzi całkowicie bez użycia materiału podporowego. Takie drobne zmiany w geometrii, nazywane projektowaniem pod kątem wytwarzania przyrostowego (DfAM), pozwalają systemom wyceniającym na wygenerowanie optymalnych, płynnych ścieżek dla narzędzia roboczego maszyny.
Wpływ orientacji detalu i doboru technologii na ostateczny kosztorys
Sposób, w jaki detal zostanie ułożony w komorze maszyny, determinuje nie tylko jego wytrzymałość mechaniczną, ale przede wszystkim portfel zamawiającego. Projektując element, warto wyobrazić sobie, w jaki sposób spocznie on na platformie roboczej drukarki. Jeśli projekt zawiera wypustki i ramiona sterczące we wszystkich kierunkach, system będzie zmuszony otoczyć cały model klatką podpór. Znakomitą praktyką inżynierską jest dzielenie skomplikowanych modeli na kilka mniejszych, płaskich części. Zastosowanie zamków, wypustów montażowych typu jaskółczy ogon lub prostych otworów na śruby pozwala wydrukować element w częściach ułożonych na płasko, co drastycznie ucina czas pracy maszyny i zużycie plastiku na supporty.
Wybór technologii również mocno rewiduje podejście do geometrii w kontekście wyceny. W technologii FDM dążymy do płaskich powierzchni przylegających do stołu. Z kolei w druku proszkowym SLS (Selective Laser Sintering), w którym obiekty zawieszone są w niezapieczonym proszku, orientacja detalu nie generuje struktur podporowych, ale koszt w dużej mierze zależy od tzw. bounding boxa, czyli przestrzeni granicznej, jaką detal zajmuje w komorze. Rozłożysty, przestrzenny stelaż wydrukowany w SLS będzie niezwykle drogi, ponieważ zablokuje możliwość umieszczenia innych elementów w tym samym procesie. Przeprojektowanie go na elementy składane, które można gęsto upakować w objętości roboczej, pozwoli obniżyć kosztorys nawet o kilkadziesiąt procent.
Prawidłowo przygotowane zapytanie ofertowe – jakie informacje przekazać wykonawcy
Nawet perfekcyjnie zoptymalizowany plik nie obroni się sam, jeśli trafi do wyceny w mailu pozbawionym szerszego kontekstu. Operatorzy maszyn, widząc „goły” model, muszą przyjąć domyślne, bezpieczne parametry produkcyjne, które niekoniecznie będą zgodne z Twoim budżetem lub oczekiwaniami co do wytrzymałości. Świadomy klient traktuje punkt druku 3D jak partnera technologicznego, dostarczając mu precyzyjne wytyczne. Zamiast prosić o ogólną wycenę, warto krótko opisać środowisko pracy detalu.
Aby proces kalkulacji przebiegł bez zbędnych pytań zwrotnych, zapytanie ofertowe powinno w sposób klarowny określać kilka kluczowych zmiennych:
- Oczekiwana technologia i materiał: Wskaż konkretne tworzywo (np. PET-G, nylon) lub pożądane właściwości, np. odporność na temperaturę powyżej 80°C czy elastyczność.
- Przeznaczenie i obciążenia: Informacja o tym, czy jest to tylko wizualna makieta na biurko, czy uchwyt pracujący pod stałym obciążeniem, pozwoli technikowi dobrać odpowiednią gęstość wypełnienia (np. 15% vs 60%) oraz grubość ścian.
- Tolerancje wymiarowe: Jasne wskazanie, które otwory lub krawędzie są krytyczne dla montażu, uchroni Cię przed koniecznością ponownego druku z powodu minimalnego skurczu materiału.
- Wymagana liczba sztuk: Przy większych zamówieniach wiele punktów usługowych jest w stanie zoptymalizować ułożenie na platformie, co znacząco obniża koszt jednostkowy.
Przygotowanie modelu do wyceny to proces wymagający nieco większego zaangażowania niż tylko naciśnięcie przycisku „Eksportuj” w programie CAD. Traktując etap projektowania jako pierwszy krok do optymalizacji kosztów, zyskujesz kontrolę nad tym, jak oprogramowanie kalkulacyjne potraktuje Twój plik. Czysta siatka manifold, dobór właściwego formatu, inteligentne przeprojektowanie trudnych geometrii oraz wyczerpująca komunikacja z usługodawcą to praktyki, które nie tylko chronią budżet projektu, ale gwarantują szybszą realizację zlecenia i ostatecznie – znacznie wyższą jakość fizycznego produktu.


